电镀生产线电流密度控制技巧科普
电镀生产线电流密度控制:核心工艺参数的科学把控
在电镀生产过程中,电流密度是决定镀层质量、沉积速率与生产能耗的关键工艺参数之一。无论对于装饰性镀层还是功能性镀层,电流密度的设定与动态调整都直接影响着镀层的结晶结构、厚度均匀性以及结合力表现。近期,多家表面处理企业将电流密度精细化控制作为产线升级的突破口,通过优化挂具设计、调整阴阳极布局、引入自动化监控系统等手段,显著提升了产品良率与生产稳定性。本文从实操角度梳理电流密度控制的常用技巧,以期为电镀生产线操作人员与技术管理人员提供参考。
电流密度的作用机理与影响因素
电流密度本质上决定了阴极表面的电化学反应速率。当电流密度过低时,阴极极化不足,镀层结晶粗大、孔隙率增加,且沉积速度明显下降;当电流密度过高时,阴极附近金属离子迅速消耗,极易产生浓差极化,导致镀层烧焦、树枝状结晶甚至析氢严重,从而破坏镀层致密性。因此,科学控制电流密度的首要任务是理解电解液体系、温度、搅拌条件以及镀件形状之间的耦合关系。
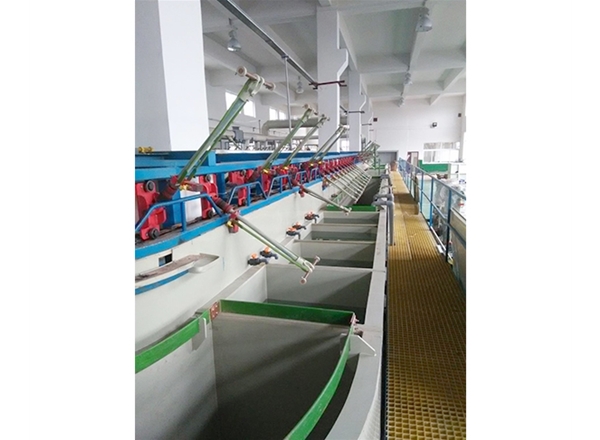
在实际产线中,以下因素对电流密度分布影响为显著:
- 挂具设计与遮蔽措施:挂具的导电能力、接触点数量以及镀件在挂具上的排列方式,直接改变电流在镀件表面的分配比例。对于复杂形状镀件,适当使用辅助阳极或绝缘遮蔽可有效改善电流过载问题。
- 阴阳极间距与相对面积:极间距缩小会提高局部电流强度,但也会增加均匀性控制难度;阳极面积不足则会导致阳极钝化,引发金属离子浓度波动。
- 电解液搅拌与对流:搅拌强度决定了金属离子的补充速度,强搅拌允许使用更高的上限电流密度,同时有助于冲淡阴极表面pH变化。
- 温度与添加剂协同:温度升高通常能提高允许电流密度上限,但可能加速添加剂分解;光亮剂、整平剂的消耗速率也随电流密度变化而改变,需同步调整补加策略。
电流密度控制的实用技巧与操作要点
,用分段升流法替代瞬时冲击电流。镀件入槽后,先施加正常电流密度的三分之一至二分之一,保持数分钟后再逐步升至工艺规范值。这样做能避免基体表面初始瞬间的剧烈析氢,尤其适用于铸铁、热处理件等表面状态复杂的基材。升流过程应结合整流器的软启动功能,确保电流上升曲线平滑,防止局部过热。
第二,定期校核实际电流与设定电流的偏差。生产线上整流器显示值往往与真实流经挂具的电流存在差异,源于接触电阻变化、整流器内部损耗或仪表漂移。建议每班次使用高精度钳形电流表抽检多个挂点,并记录数据;若偏差超过设定值的5%,应及时清洁挂具挂钩、更换磨损的导电座。
第三,依据镀件装载量动态修正电流参数。同一型号的挂具,当装载数量减少或镀件总面积发生变化时,总电流应同步调整,而非维持原设定不变。更科学的做法是采用“单位面积电流密度 × 实际装挂面积”的计算模式,并借助工装夹具固定每挂镀件的装载数量,从源头减少人为操作波动。
第四,利用阴极移动或空气搅拌提升高电流区的稳定性。在允许的工艺窗口内,适当增加阴极摇摆频率或压缩空气搅拌量,可显著提高极限电流密度值。但需注意,过度搅拌可能使镀液中的颗粒杂质悬浮,需配合连续过滤系统使用。
第五,建立电流密度与镀层性能的日常对照记录。每隔固定批次取外观样板或厚度测试样,将电流密度设定值、实际电流波动范围、镀层光泽度及厚度分布数据录入管理台账。长期积累后,可形成针对本产线不同镀种、不同季节温度的专属控制窗口,为工艺优化提供真实数据支撑。
智能控制与未来趋势
随着电子整流器与工业物联网技术的普及,电流密度控制正从传统人工调节向闭环智能控制演进。部分先进产线已引入电流密度在线监测模块,实时采集阴极电流分布,并通过算法自动调整整流器输出,从而补偿因镀液老化、挂具磨损造成的电流偏移。可以预见,未来的电镀生产线将更加注重电流密度与其他工艺参数的协同控制,通过数据驱动实现镀层品质的一致性和可追溯性。对于广大电镀企业而言,即便尚未部署全自动系统,从基础的分段升流、定期校准、动态修正做起,同样能显著改善镀层均匀性并降低返工成本。电流密度控制看似细微,实则是电镀质量管理的重要基石,值得每一位产线工作者认真对待。
- 上一篇:镀铬电镀生产线工艺难点解决方案
- 下一篇:超声波清洗厂家介绍主要机理与参数