镀铬电镀生产线工艺难点解决方案
镀铬电镀生产线工艺难点解决方案综述
在表面处理工业领域,镀铬电镀生产线因其镀层优异的耐磨性、硬度和耐腐蚀性,广泛应用于汽车零部件、五金工具及精密机械制造等行业。然而,随着环保法规日趋严格以及客户对镀层品质要求的不断提升,传统镀铬产线在工艺稳定性、能耗控制及废液处理等方面面临诸多挑战。如何在保证生产效率的同时攻克这些工艺难点,已成为行业技术升级的核心命题。本文结合当前主流技术路径,系统梳理镀铬电镀生产线中的典型难题及其应对策略,以期为相关企业的产线优化与技术改造提供参考。
工艺难点的主要表现与成因
镀铬电镀生产线的工艺难点集中体现在以下几个方面:电流效率低与沉积速度不均、镀层结合力不足、六价铬污染控制困难以及自动化程度与工艺稳定性之间的矛盾。首先,镀铬过程通常采用铬酐与硫酸的混合电解液,其阴极电流效率仅为10%~15%左右,大量电能消耗于析氢副反应,导致镀层厚度分布对挂具设计和电场分布极为敏感。其次,基体材质差异、前处理脱脂除锈不彻底或活化不当,容易引发镀层起皮、爆裂等结合力缺陷。第三,六价铬具有强氧化性和毒性,生产线中产生的铬雾、漂洗废水和废槽液若处理不当,将造成严重的环境风险。此外,传统手动或半自动产线在参数控制上依赖操作经验,无法维持温度、电流密度和镀液成分的恒定,这也为批量质量一致性埋下隐患。
针对性解决方案与关键技术路径
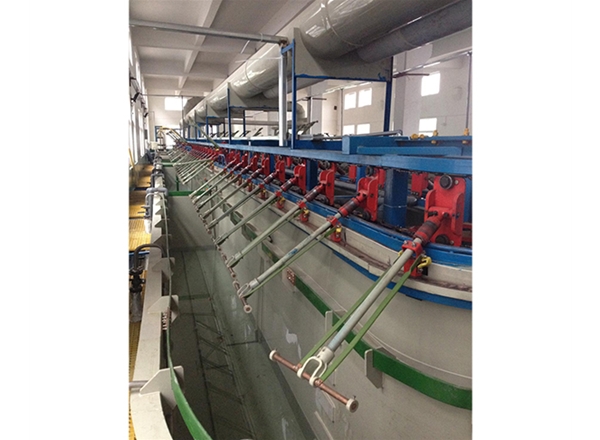
针对上述难点,业界已形成一套涵盖源头抑制、过程优化与末端治理的系统性解决方案,具体要点如下:
- 优化镀液配方与添加剂体系。采用复合催化剂替代传统单一硫酸催化,可有效拓宽电流密度范围并提高覆盖能力。加入适量的稀土添加剂或有机中间体,有助于细化镀层结晶,降低内应力,从而改善结合力与耐蚀性能。同时,严格控制铬酐与硫酸的比值(通常为80~100:1),并定期分析镀液中三价铬、铁、铜等杂质的含量,及时通过离子交换或电解法进行净化。
- 改进挂具与电场分布设计。针对复杂形状工件,采用仿形挂具或辅助阳极,合理设置屏蔽阴极和仿形阴极,以调整电力线分布,消除“边缘增厚、凹槽漏镀”现象。对于内孔镀铬,可使用专用内阳极并配合镀液循环搅拌,确保溶液更新及时,提升深镀能力。
- 实施前处理与活化工艺标准化。引入多级逆流漂洗、超声波脱脂及电解活化工序,确保基体表面微观洁净度。在入槽前采用阳极活化或阶梯式电流冲击方法,消除钝化膜对结合力的不利影响。对铸铁、不锈钢等难镀基材,需预先进行特殊浸蚀或预镀镍处理。
- 采用脉冲电镀与自动控制系统。脉冲电流可通过调节占空比和峰值电流,显著提高镀层致密性和沉积均匀性,同时降低析氢副作用。配合PLC与上位机组成的闭环控制模块,实现温度、pH值、电流密度、镀液循环流速等参数的实时监测与自动补偿,减少人为操作误差。
- 强化铬雾抑制与废气、废水治理。在镀槽中添加全氟烷基磺酸钾型铬雾抑制剂,并在槽边设置侧吸风罩,将含铬废气引入网格式或填料式回收装置。漂洗水采用封闭循环系统,借助离子交换树脂或膜分离技术实现铬的回收与水回用。对于报废槽液,可选用化学还原法将六价铬转化为三价铬后沉淀处理,或委托专业危废处置机构安全转移。
总结与展望
综上,镀铬电镀生产线的工艺难点并非孤立存在,而是涉及镀液化学、电化学工程、机械设计与环境工程等多学科交叉的系统问题。通过配方调整、工装改进、自动化升级以及环保设施的协同配套,企业可以显著提升镀铬良品率,降低单位能耗与污染排放,实现经济效益与环境效益的双赢。展望未来,随着绿色电镀技术(如三价铬镀铬、复合电沉积)的不断成熟,以及智能传感器和大数据分析在产线中的深入应用,镀铬电镀生产将逐步向“低铬、、智能、零排放”的方向演进。建议相关企业密切关注技术发展动态,结合自身产品定位与产能规模,分阶段引进先进工艺与装备,以持续保持市场竞争力。
- 上一篇:镀锌电镀生产线工艺流程详细介绍
- 下一篇:超声波清洗厂家介绍主要机理与参数