电镀自动线复杂异形件可以加工吗
是的,电镀自动线可以加工复杂异形件,但这需要针对性的设计、工艺优化和精细化管理,其效果和效率与零件本身的复杂程度、自动线的配置以及工艺水平密切相关。
以下是关键点和分析:
1. 可行性基础:
* 工艺原理普适性: 电镀本质上是通过电化学反应在导体表面沉积金属层。只要零件是导电的(或经过导电化处理),理论上任何形状都可以进行电镀。
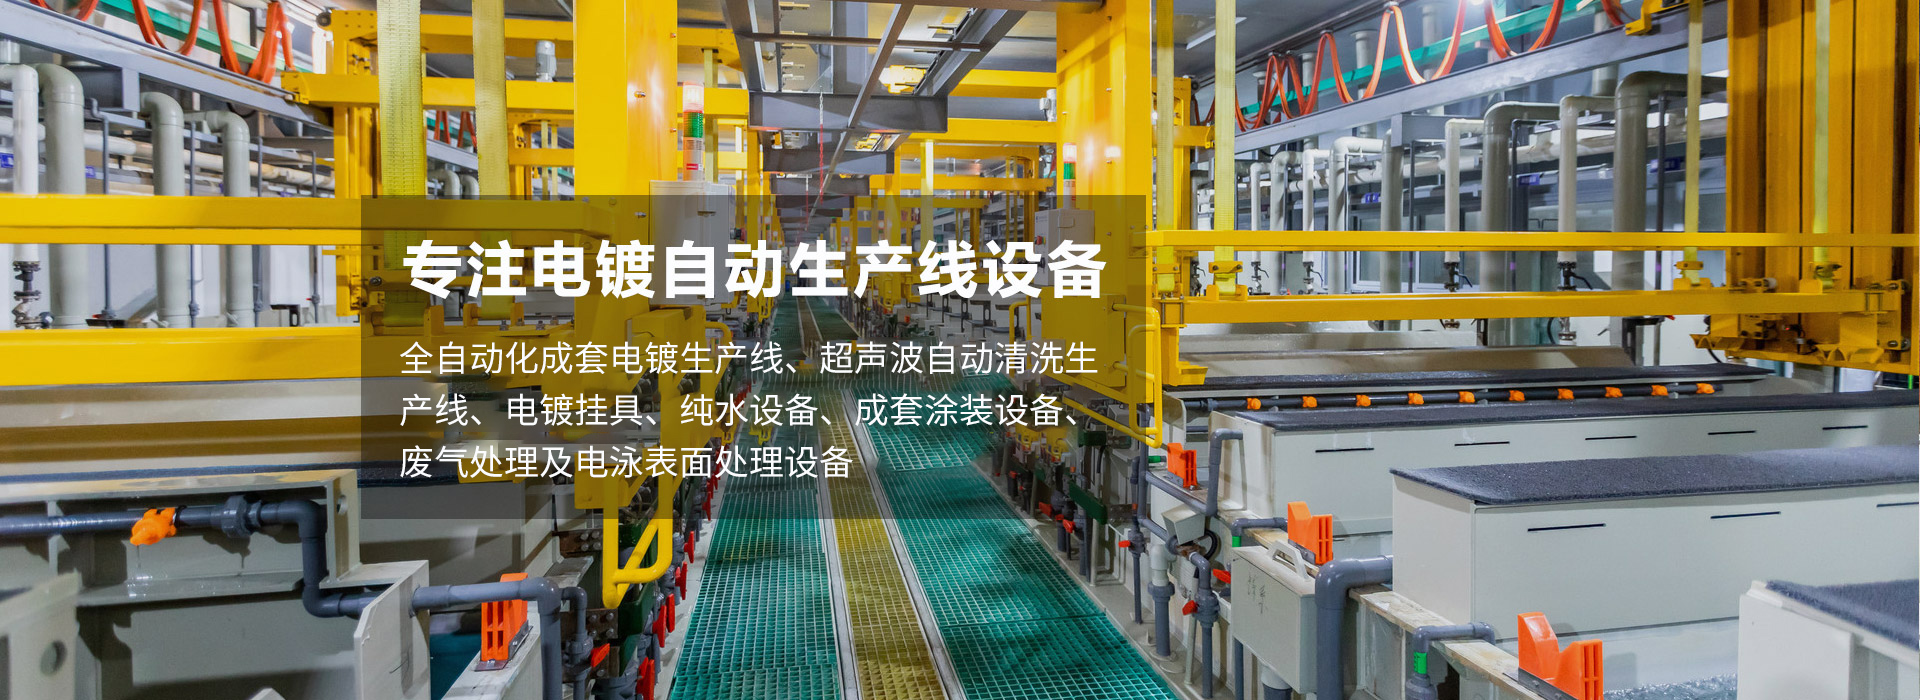
* 自动线的灵活性: 现代电镀自动线(如环形线、直线式龙门线)通常具备灵活的挂具设计、的行走定位、可编程的升降/摆动/旋转动作,以及的电流、时间、温度、溶液循环控制能力。这为处理复杂形状提供了基础。
2. 加工复杂异形件的挑战与解决方案:
* 电流分布不均:
* 挑战: 异形件的尖角、边缘、凸起处电流密度高,容易“烧焦”或镀层粗糙;深凹、内孔、盲孔、缝隙处电流密度低,镀层薄甚至无镀层。
* 解决方案:
* 精密挂具设计: 这是关键的因素。针对零件形状定制挂具,合理布置触点位置和数量,必要时使用辅助阳极(将阳极引入零件内部或特定区域)或屏蔽阴极(保护高电流区)。挂具需确保良好导电和稳定装夹。
* 特殊电源技术: 采用脉冲电源、周期换向电源等,通过调节波形改善深镀能力和分散能力。
* 电流密度分区控制: 对复杂件不同区域设定不同的电流密度。
* 溶液交换困难:
* 挑战: 深孔、盲孔、狭缝内溶液更新缓慢,金属离子浓度下降,氢气泡难以排出,导致镀层质量差(如麻点、发黑、结合力差)。
* 解决方案:
* 强制溶液流动: 在镀槽内设计针对性的喷流装置、空气搅拌或阴极移动(摆动、旋转),强烈冲刷零件表面,促进离子交换和气体排出。旋转挂具对圆柱形或需均匀内孔镀层的零件尤其有效。
* 优化镀液配方: 选择具有优异深镀能力和分散能力的添加剂。
* 前处理与后处理性:
* 挑战: 复杂表面的油污、氧化皮、抛光膏等不易清洗干净,影响镀层结合力;电镀后清洗不,残留镀液导致腐蚀或污染。
* 解决方案:
* 多级强化处理: 设置更长的超声清洗、电解脱脂、酸洗活化时间,确保每个角落都处理到位。
* 高压喷淋与多级逆流漂洗: 使用高压喷淋针对性地冲洗深孔、缝隙,并设置足够多的漂洗槽进行漂洗和喷淋。
* 挂具遮蔽与上/下料:
* 挑战: 复杂件装夹定位困难;挂具触点可能需遮蔽非电镀区域;自动上下料对不规则形状的识别和抓取有挑战。
* 解决方案:
* 工装与机器人: 设计的装夹定位工装,结合视觉识别系统和柔性夹具(如夹爪、真空吸盘)的机器人实现自动上下料。
* 精密遮蔽: 使用耐化学腐蚀的胶带、塞子、夹具或可剥涂料对非镀区域进行遮蔽。
3. 自动线加工的优势与局限:
* 优势:
* 一致性: 自动控制确保每个工艺步骤(时间、温度、电流、动作)高度一致,减少人为因素波动,提高批次稳定性。
* 效率: 适合中大批量生产,效率远高于手工线。
* 可控性: 的工艺参数记录和监控,便于质量追溯和工艺优化。
* 劳动环境: 减少工人直接接触化学品的风险。
* 局限:
* 前期投入高: 挂具、辅助设备、自动上下料系统成本高昂。
* 换型复杂: 不同复杂件切换生产时,更换挂具、调整工艺参数和自动化程序耗时较长,小批量不经济。
* 极高复杂度零件的极限: 对于内部结构极其复杂(如超深微孔、多重嵌套结构)或尺寸超大/超小的零件,自动线可能仍存在难以完全克服的均匀性问题,需要结合实验和特殊工艺。
总结:
电镀自动线完全具备加工复杂异形件的能力,并且在一致性、效率和可控性方面优于手工操作。其成功的关键在于针对特定异形件进行深度定制,包括精密挂具(含辅助阳极/屏蔽)、优化的镀液与电源、强化的溶液流动(喷流/旋转/摆动)、的前后处理以及可能的自动化上下料方案。这通常意味着更高的前期投入和更复杂的工艺调试。因此,是否采用自动线加工复杂异形件,需综合考量零件的具体结构、生产批量、质量要求以及成本效益。对于大批量生产的汽车、电子、卫浴、五金等行业中的复杂零部件,电镀自动线是成熟且可靠的选择。
- 上一篇:电镀自动线流水线调速范围广吗
- 下一篇:已经是最后一篇了