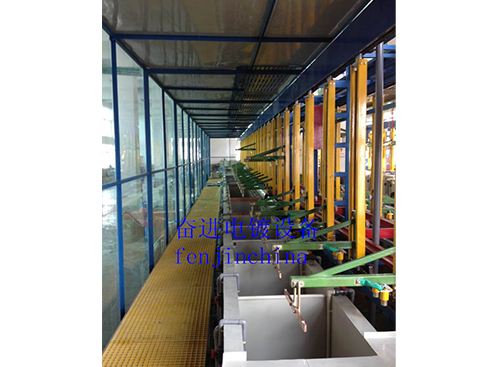
电镀自动线流水线调速范围广吗
好的,关于电镀自动线流水线的调速范围,可以这样阐述:
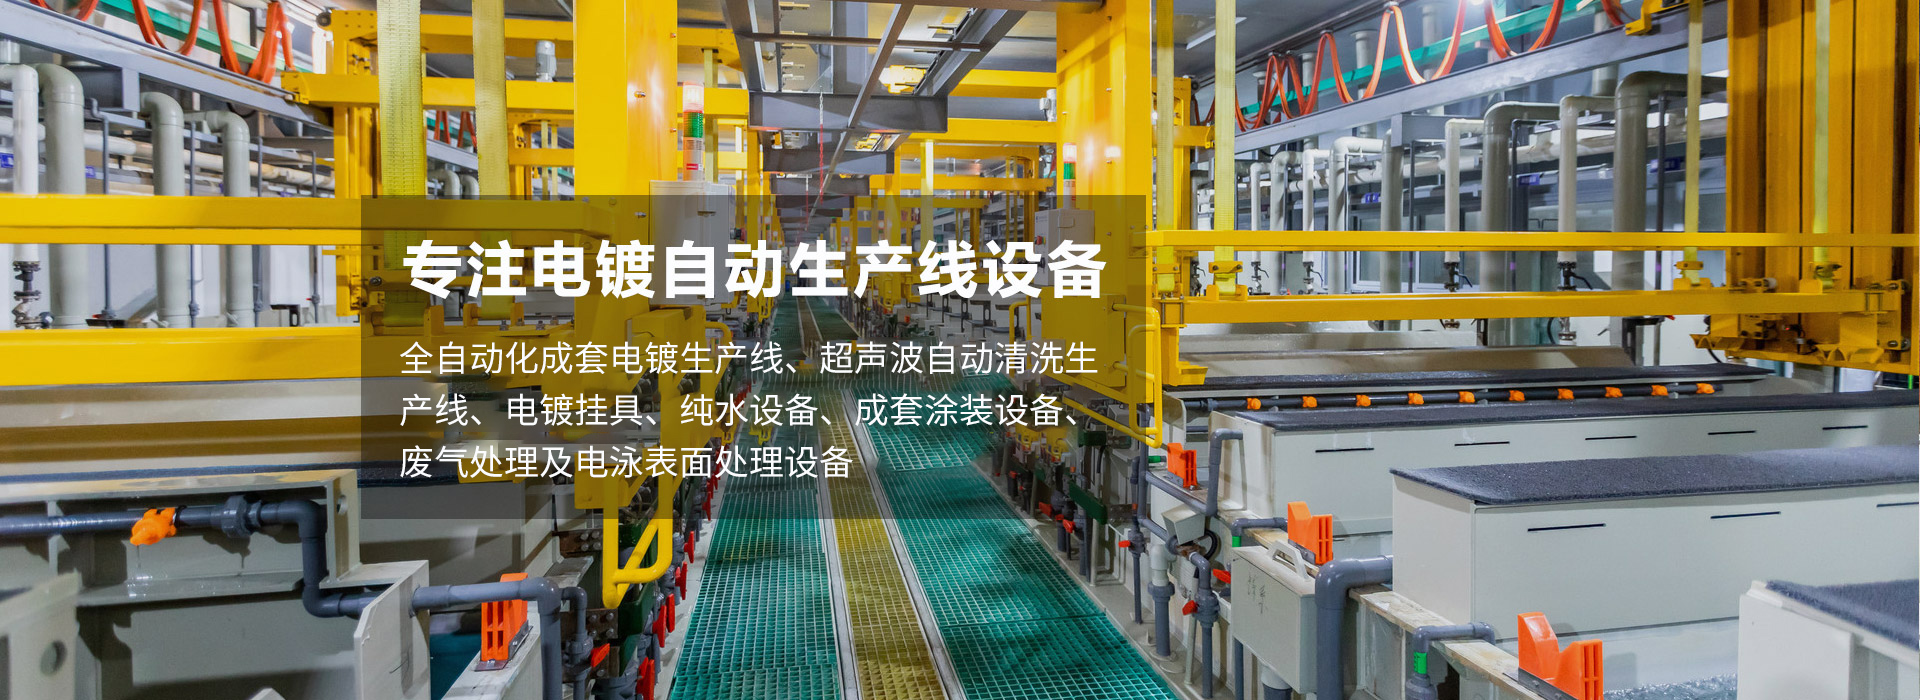
电镀自动线流水线的调速范围通常相当广泛,这是其适应复杂多变生产需求的关键特性之一。
这种广泛的调速能力主要体现在以下几个方面:
1. 适应不同工艺需求: 电镀工艺种类繁多(如镀铬、镀镍、镀锌、镀金等),不同镀种、不同厚度要求所需的处理时间(即工件在槽液中的浸渍时间)差异很大。从几十秒到几十分钟甚至更长都有可能。流水线必须能通过调整输送速度(即各工位间的移动速度)来匹配这些时间要求。例如,某个槽需要处理3分钟,另一个槽只需1分钟,流水线速度需相应调整以保证每个槽的处理时间准确。
2. 应对产品多样性: 生产线可能需要处理不同尺寸、形状、重量的工件。大型、重型工件可能需要更慢的移动速度以确保输送平稳和安全,而小型、轻型工件则可以适当提高速度以提高生产效率。调速能力使得生产线能在不更换主要硬件的情况下,灵活切换生产不同规格的产品。
3. 匹配生产节拍: 调速是实现不同生产批量和效率目标的手段。当需要大批量快速生产时,可以提高整线运行速度;当进行小批量、高精度或特殊工艺要求的生产时,则需降低速度以保证质量和工艺控制的性。
4. 分段独立控制: 的电镀自动线往往具备分段调速或工位独立控制功能。这意味着不同工艺段(如前处理、电镀、后处理)或单个槽体上方(如升降机速度)可以设置不同的运行速度。例如,清洗槽可能要求快速通过以减少带出液,而电镀槽则需要非常慢且稳定的速度。这种独立调速大大扩展了整线的工艺适应性和灵活性。
5. 满足启动、停止与特殊工况: 生产线在启动、停止、故障处理或进行维护时,可能需要极低的速度运行。同时,某些特殊工艺步骤(如带电入槽、出槽)也要求的低速控制。
技术实现:
这种广泛的调速通常通过以下技术实现:
* PLC控制系统: 作为大脑,接收设定参数,协调各执行机构的速度。
* 变频器驱动: 广泛应用于驱动输送链电机、升降机电机等,实现电机转速的无级平滑调节。
* 伺服控制系统: 在要求极高位置精度和速度同步性的场合(如升降定位),采用伺服电机。
* 灵活的机械设计: 输送机构(如链式、钩式、带式)具备变速能力,升降机构速度可调。
总结:
电镀自动线流水线为了实现、灵活、高质量的生产,其调速范围必须设计得足够宽广。从每分钟几厘米到数米甚至更高都是可能的,具体范围取决于生产线设计和工艺需求。这种宽范围的、可调节的速度控制能力,是现代化电镀自动线区别于传统固定节拍生产线的重要标志,也是其能够满足现代制造业小批量、多品种、高质量要求的关键所在。
- 上一篇:电镀自动线电子元器件可加工吗
- 下一篇:已经是最后一篇了