镀锌电镀生产线工艺流程详细介绍
镀锌电镀生产线工艺流程全景解析
在金属表面处理领域,镀锌电镀生产线承担着提升钢铁制品耐腐蚀性能与使用寿命的关键任务。作为现代工业制造链条中的重要环节,该生产线通过一系列精密控制的电化学工序,将锌层均匀、牢固地沉积于基体表面。本文将从工艺顺序、核心控制要点及质量保障角度,系统梳理镀锌电镀生产线的完整流程,为相关从业者提供客观的技术参考。
前处理阶段:表面洁净度的基石
镀层质量与基体表面的清洁程度直接相关,因此前处理是决定镀层结合力的首要工序。该阶段通常包括脱脂、水洗、酸洗及再次水洗等步骤。脱脂环节旨在去除工件表面的油污、切削液及灰尘,常采用碱性化学脱脂或电化学脱脂方式,借助表面活性剂和乳化作用实现油脂分离。随后,工件进入多级逆流漂洗槽,以清除残留的碱液。酸洗工序则利用稀盐酸或硫酸溶液溶解氧化皮和铁锈,活化金属表面。酸洗后的彻底水洗至关重要,避免酸液带入后续槽液,防止交叉污染。整个前处理过程需严格控制溶液浓度、温度及处理时间,确保工件表面达到均匀的润湿状态,为电镀创造理想条件。
电镀核心工艺:锌层沉积的精密控制
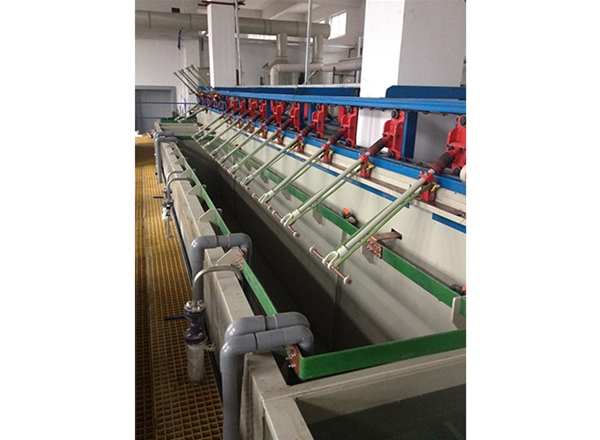
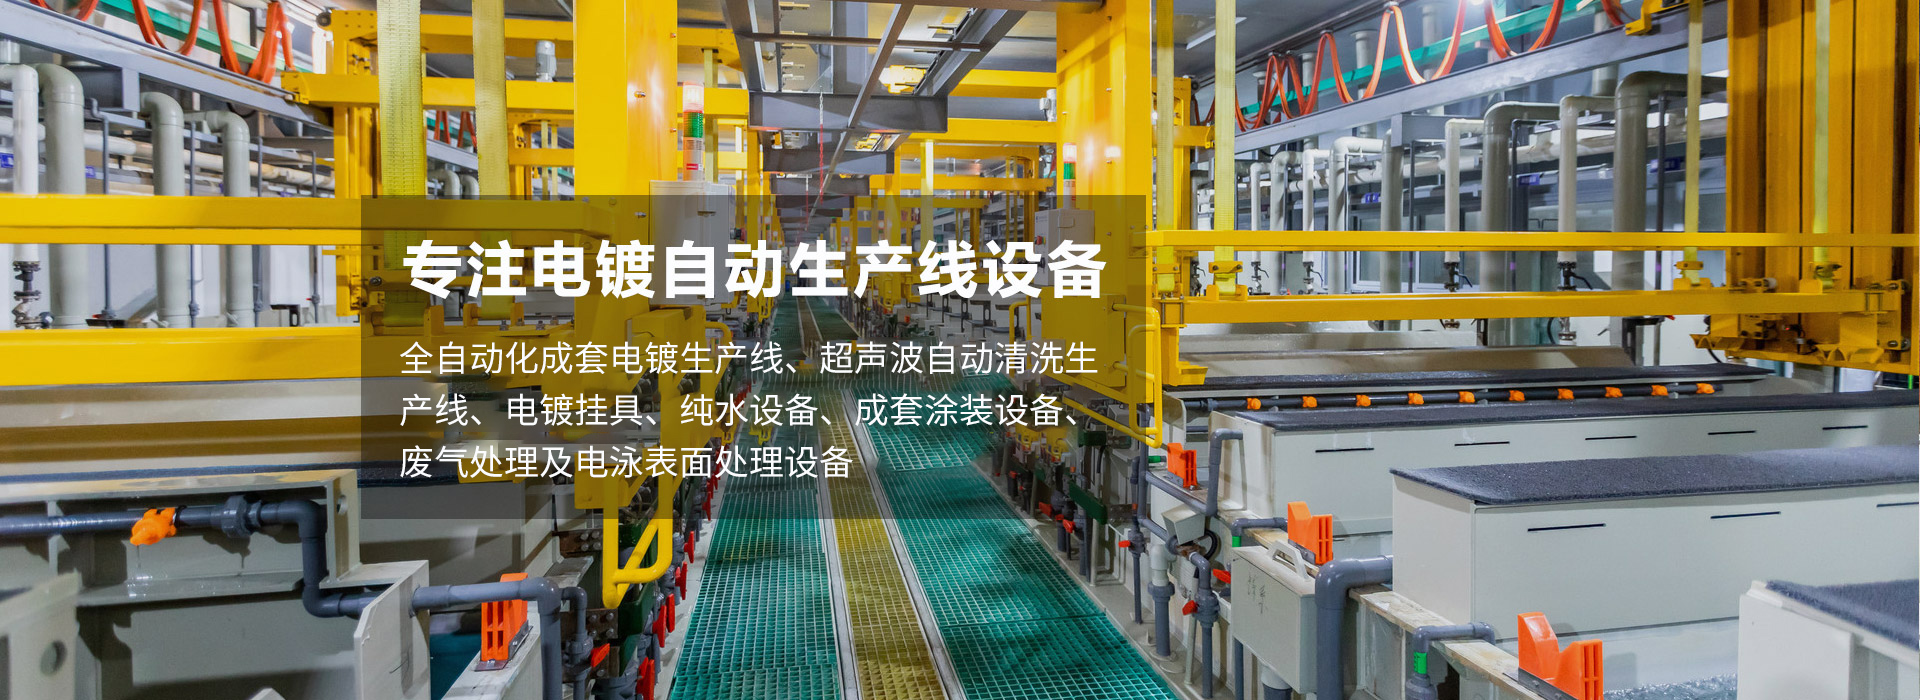
完成前处理后的工件进入电镀主槽,这是生产线中技术含量高的环节。根据镀液成分的不同,常见的工艺包括氰化镀锌、锌酸盐镀锌、氯化物镀锌等。生产线通常采用连续移动或悬挂式输送方式,使工件以设定的速度通过阳极与阴极之间。在直流电场作用下,锌离子在阴极表面获得电子还原为金属锌,并结晶沉积。此过程的电流密度、槽液温度、pH值及锌离子浓度必须保持动态稳定。镀液中还含有专用光亮剂和添加剂,用以细化晶粒、改善分散能力和覆盖能力,从而使复杂形状工件也能获得厚度均匀的镀层。生产线配备有循环过滤系统和加热冷却装置,确保槽液成分均匀、温度恒定。镀层厚度通常由沉积时间与电流效率共同计算,操作人员会根据产品标准适时调整整流器输出参数,并定期取样分析镀液成分。
出槽后处理与钝化:提升防护性能的关键
镀锌完成后,工件表面还需经历多道后处理工序以增强其耐蚀性和装饰性。首先经过多级水洗去除附着于镀层表面的残留镀液,随后进行出光处理,在稀硝酸溶液中短时间浸渍,使镀层表面获得光亮的外观。紧接着的关键步骤是钝化处理,即利用铬酸盐或三价铬钝化液在锌层表面形成一层化学转化膜。这层薄膜能显著延缓锌层在潮湿空气中的氧化腐蚀速度,同时赋予工件彩虹色、蓝白色或军绿色等不同外观。钝化后的工件需再次清洗,并进入烘干工序,在热风循环烘道中去除水汽,促使钝化膜老化硬化。部分高端生产线还会增加封闭处理,通过有机或无机封闭剂填充钝化膜孔隙,进一步提高耐盐雾性能。
自动化控制与质量检测
现代镀锌电镀生产线普遍采用可编程逻辑控制器(PLC)与触摸屏人机界面协同工作,实现行车自动取料、入槽、出槽及准确的节拍运转。槽液温度、液位、pH值及整流器电流电压等参数均能实时采集并超限报警。生产线末端设有在线检测工位,采用涡流测厚仪对镀层厚度进行无损抽检,同时结合盐雾试验箱进行周期性耐蚀性验证,确保批量产品质量一致。在环保方面,生产线配备独立的废水处理系统,含铬废水、含锌废水及酸碱废水分类收集,经化学沉淀、离子交换等工艺处理后循环利用或达标排放。
结语与展望
镀锌电镀生产线是一个涉及多学科交叉的精密系统工程,从前处理到钝化,每一道工序都相互制约并影响终性能。随着绿色制造理念的深入,无氰镀锌、低铬钝化及智能化能耗管控正成为工艺升级的主流方向。未来的生产线将更注重源头减排与在线闭环控制,通过提升自动化水平和工艺稳定性,为制造业提供兼具经济性与环保性的表面防护解决方案。
- 上一篇:电镀生产线安全操作规程标准解读
- 下一篇:超声波清洗厂家介绍主要机理与参数