手动与全自动电镀生产线区别对比
手动与全自动电镀生产线区别:效率、成本与品质的全面解析
在表面处理行业中,电镀生产线的选择直接关系到企业的产能、品质与综合效益。随着工业自动化技术的持续演进,手动电镀生产线与全自动电镀生产线之间的差异日益显著。本文从操作方式、生产效率、质量控制、运营成本及适用场景等多个维度,对两种生产线进行客观、系统的分析,为企业设备选型与工艺升级提供参考依据。
操作模式与人工依赖:从经验驱动到程序驱动
手动电镀生产线主要依靠操作人员按照工艺规程,逐槽完成除油、酸洗、电镀、钝化、清洗等工序。操作工的经验和熟练度对镀层均匀性、厚度及外观质量影响较大,人为因素难以完全规避。相比之下,全自动电镀生产线通过可编程逻辑控制器(PLC)或工业计算机系统,对行车运行、槽液温度、电流密度、电镀时间等参数进行精确控制,各工序按预设程序自动衔接,大幅降低了对人工经验的依赖。
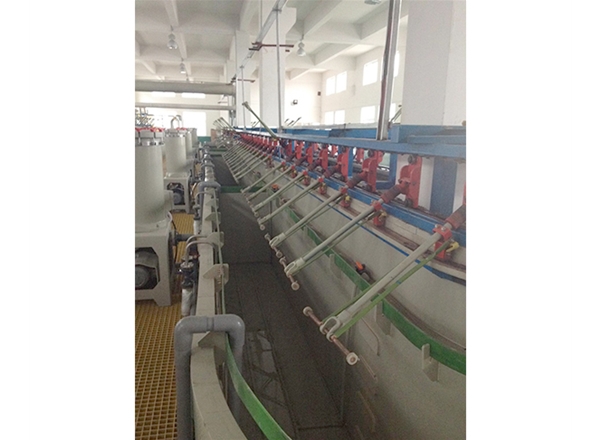
核心区别在于控制逻辑:手动线以“人”为核心,动作节奏由工人掌握;自动线以“程序”为核心,动作顺序与时间节点由系统统一调度。这种根本性差异,使得全自动线在工艺复现性和操作规范性上具有明显优势。
生产效率与产能稳定性:连续作业与柔性调控
在生产效率方面,全自动电镀线通常配备连续运行的升降式或龙门式行车,能够实现多槽并行处理,且换槽时间、停留时间均经过优化编排,单位时间产出显著高于手动线。手动线受限于工人体力、操作速度及交接班因素,生产节拍往往存在波动,难以保持稳定高产。对于大批量、标准化的电镀任务,全自动线可充分发挥设备利用率;而手动线在小批量、多品种、复杂挂具或异形工件场景下,反而能体现出灵活调整的优势。
需要指出的是,全自动线并非在所有情况下都优于手动线。当产品频繁切换、槽液维护频繁或工件结构特殊时,手动线的人工判断与即时干预能力更为直接;而自动线则需通过调整程序参数或更换夹具来适应变化,前期调试时间相对较长。
品质一致性与过程可追溯性:控制与数据管理
全自动电镀生产线采用传感器与闭环控制系统,可实时监测并调节电流、电压、温度及镀液成分,确保同一批次乃至不同批次之间镀层性能的高度一致。同时,系统自动记录运行数据,形成完整的工艺日志,便于质量追溯与异常分析。手动线由于工序间衔接依赖人工,容易出现浸镀时间偏差、电流调节滞后等现象,导致镀层厚度不均或边缘烧焦等缺陷,且相关过程数据难以完整留存。
从质量管理角度看,全自动线更契合现代制造业对一致性及可追溯性的要求。不过,手动线在应对突发异常时,操作人员可以快速介入,避免因系统故障导致整线停摆;全自动线则需要配备专业的维护与应急处置团队。
运营成本与回报:前期投入与长期效益的权衡
设备方面,全自动电镀生产线涉及自动化控制系统、精密传感器、安全防护装置及定制化行车的购置,初始成本远高于手动线。此外,自动线的安装调试、程序编写及操作培训也需要额外支出。手动线结构简单、造价较低,适合资金有限或起步阶段的企业。但在长期运营中,全自动线可有效减少人力配置,降低人工薪资与培训成本,同时通过控制减少药液带出损耗和废品率,从而摊薄综合生产成本。
综合来看,若企业订单稳定、批量大、品质要求高,全自动线通常在两年至数年内可收回额外;若订单波动大、工艺变化频繁、且人力成本较低,手动线在经济上可能更具现实性。企业应结合自身产品定位、客户验收标准及长期发展规划,进行财务模型测算后决策。
适用场景与未来趋势:自动化与智能化融合
手动电镀线仍广泛存在于小规模加工厂、研发试制中心以及特殊电镀工艺场合,其优势在于前期投入低、操作直观、适应性强。而全自动电镀线则广泛应用于汽车零部件、电子元器件、标准紧固件等大批量生产领域,尤其在需要严格统一镀层参数的产品上,自动线几乎成为标准配置。随着工业物联网和人工智能技术的渗透,全自动线正进一步向“无人化、智能优化”方向发展,例如通过机器学习调节槽液补加策略、预测性维护设备部件等。未来的电镀车间将更强调数据驱动与柔性生产的结合,手动线与自动线的边界也可能因协作机器人应用而逐渐模糊。
综上所述,手动与全自动电镀生产线的区别集中体现在自动化控制水平、人工依赖程度、规模及适用批量上。没有绝对优劣之分,只有是否匹配生产需求。建议企业在决策前,充分评估产品结构、订单规模、质量目标及资金承受能力,必要时可采取“半自动或分段自动化”的过渡方案,以稳步提升生产效率与竞争力。
- 上一篇:电镀生产线常见故障排查解决方法
- 下一篇:超声波清洗厂家介绍主要机理与参数