电镀生产线常见故障排查解决方法
电镀生产线常见故障排查解决方法综述
随着制造业对表面处理质量要求的持续提升,电镀生产线的稳定运行已成为企业保障交付周期与产品良率的核心环节。然而,在实际生产中,电镀线常因电气控制异常、机械传动卡滞、槽液参数漂移等问题导致停机或品质波动。近期,业内针对此类痛点总结出一套系统化的排查思路,强调从故障表象追溯根因,并结合日常维护与工艺管理实现快速复位。本文结合行业普遍经验,梳理电镀生产线常见故障的排查要点与解决方法,为企业提升设备综合效率提供参考。
电气控制系统异常:从信号源到执行端的逐级排查
电气控制系统是电镀生产线的“中枢神经”,其故障往往表现为设备不动作、动作错乱或电流电压异常。排查时应首先确认主控电源的稳定性,并检查PLC(可编程逻辑控制器)的输入输出模块状态指示灯,判断是否为传感器信号丢失或执行继电器触点烧蚀。实践中,接近开关因沾染金属粉尘或腐蚀性蒸汽而误发信号的情况较为常见,此时应使用无水乙醇清洁检测面,并重新校验感应距离。
对于整流器输出电流波动的故障,重点在于检查可控硅模块的触发脉冲是否对称,以及主回路连接铜排的接触电阻是否增大。解决方法包括紧固螺栓并涂抹导电膏,必要时更换老化的可控硅组件。值得注意的是,接地系统不良会引发电磁干扰,导致变频器误报警。因此,排查电气故障时不应忽视独立接地桩的接地电阻测试,确保其阻值符合设备手册要求。
机械传动与槽体结构:关注腐蚀磨损与密封失效
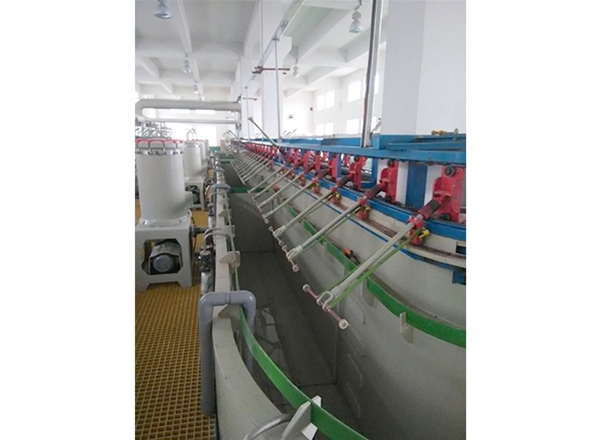
行车行走机构、升降机构及飞靶传动系统是电镀线的常见薄弱环节。故障多表现为运行抖动、定位偏差或镀件脱落。排查应重点检查导轨的直线度与耐磨衬板的磨损量,若磨损超过原始厚度的三分之一,则需更换衬板并调整齿轮齿条的啮合间隙。此外,槽体内部的导电极杆因长期受腐蚀性气体侵蚀,表面易生成氧化膜,导致导电不良,进而引发电镀层厚度不均。解决方法为定期使用稀盐酸活化极杆表面,并在导电触点处涂覆防氧化涂层。
槽液循环系统的故障诸如过滤机流量下降、喷淋管堵塞,通常与过滤介质饱和或管路结垢有关。排查时需依次检查过滤泵的叶轮汽蚀情况、进出口阀门开度及滤芯压差表读数。若压差超过设定值,应立即更换滤芯,并采用反向冲洗方式清理管路内的结晶物。同时,应对槽体衬里的完整性进行定期检测,防止因衬层鼓包或开裂导致槽液渗漏,进而腐蚀地面及基础钢结构。
工艺参数波动:温度、pH与添加剂浓度的协同控制
工艺参数异常是电镀品质故障的重要诱因,其排查思路应从监测仪表入手,核验温度传感器、pH计及比重计是否存在零点漂移。实际案例中,因加热器干烧导致温控失灵的现象时有发生,解决方法是加装低液位联锁保护装置,并定期使用标准温度计校准控制仪表。对于pH值频繁波动的问题,应检查加药泵的计量精度及搅拌循环是否充分,避免因局部酸碱性不均造成镀层发花或结合力下降。
针对镀液中有机添加剂分解产物积累的问题,可采取阶段性活性炭吸附处理与赫尔槽试验相结合的方法进行排查。通过分析试片的光亮范围与低电流密度区表现,判断添加剂是否失调,并据此进行小批量补加调整。此外,阳极板的溶解状态亦需纳入常规巡检范围,若发现阳极袋破损或钛篮内阳极块残余过少,应及时更换,以维持镀液金属离子浓度的平衡。
总结与展望
电镀生产线故障排查是一项综合性技术工作,涉及电气、机械、化工及自动化多学科的交叉应用。通过建立标准化的点检表与故障树分析模型,操作人员可在故障发生后迅速锁定异常区间,减少盲目拆卸带来的二次损伤。当前,部分先进生产线已引入振动监测与电流波形分析等预测性维护手段,通过对关键部件运行数据的持续采集,实现故障早期预警。未来,随着智能传感技术与数字孪生系统的深度融合,电镀生产线的运维模式将逐步从“事后维修”向“事前预防”转型,从而进一步提升生产连续性与表面处理质量的稳定性。企业应重视一线维护人员的技术培训,推动故障排查经验从隐性知识向标准化作业指导书转化,为产线长周期稳定运行奠定坚实基础。
- 上一篇:电镀生产线废水废渣合规处理指南
- 下一篇:超声波清洗厂家介绍主要机理与参数