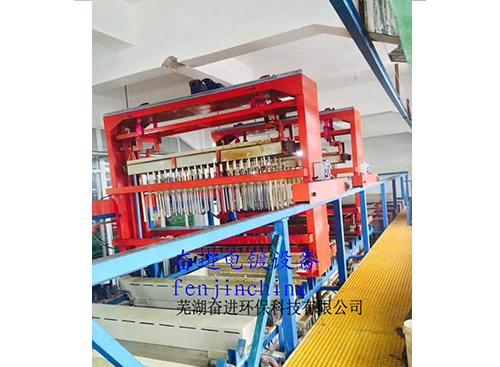
电镀自动线恒温控温精准吗
电镀自动线的恒温控温精度在现代技术条件下可以达到相当高的水平,通常在±0.5℃到±1℃ 的范围内,对于要求极其严格的工艺,甚至能达到±0.1℃到±0.3℃。这种高精度是实现稳定、一致电镀质量的关键保障。
实现高精度控温的要素:
1. 的传感技术: 普遍采用高精度、响应快的温度传感器(如Pt100铂电阻),其自身精度可达±0.1℃或更高。传感器通常安装在槽液的代表性位置(如靠近工件、远离加热/冷却源),并可能采用多点测量取平均值。
2. 精密的执行机构:
* 加热: 通常采用、可控性好的电加热器(如钛、石英、氟塑料加热管),配合固态继电器进行的功率调节。
* 冷却: 采用电磁阀或比例调节阀控制冷却水(或冷冻水)的流量。对于更高要求,会使用变频控制的冷冻机组或板式换热器。
3. 智能控制系统:
* 控制器: PLC或DCS系统是大脑,接收传感器信号,运行复杂的控制算法。
* PID算法: 的是比例-积分-微分控制算法。现代系统通常具备自整定功能,能根据槽体特性自动优化PID参数,减少超调,加快稳定。模糊控制、自适应PID等更算法也用于应对复杂工况。
* 高精度输出: 控制器输出高分辨率的调节信号(如PWM脉宽调制)给加热器和冷却阀,实现微小增量的调整。
4. 良好的系统设计与热管理:
* 均匀性设计: 槽体设计(如导流板、循环系统)确保槽液温度分布尽可能均匀,减小空间温差。
* 的搅拌/循环: 强制循环或空气/机械搅拌加速热交换,减少温度梯度,使传感器能更快更准地反映整体温度。
* 保温: 良好的槽体保温减少环境热损失或增益,降低控温负荷和波动。
影响控温度的因素与挑战:
* 环境温度波动: 昼夜温差、季节变化、车间空调状况会影响槽体散热/吸热。
* 生产负载变化: 挂具进出、工件本身温度、生产节律变化会带来热扰动。
* 化学反应热: 电镀过程本身是放热或吸热反应,电流密度变化会影响产热量。
* 设备性能衰减: 加热器效率下降、冷却系统结垢、传感器漂移、阀门响应变慢等都会影响精度。
* 槽液特性变化: 液位、成分、杂质含量变化可能影响热容和热传导效率。
* 测量点代表性: 如果传感器位置不当,无法反映工件处的真实温度。
* 控制参数设置: 不合适的PID参数会导致响应慢、超调大或持续振荡。
提升和维持度的措施:
* 多区控温: 对于大型槽体,采用分区加热/冷却和测温,实现更均匀的控制。
* 定期校准与维护: 严格执行温度传感器的定期校准,维护加热/冷却系统,清洗热交换器。
* 优化控制算法: 采用更的自适应算法应对工况变化。
* 保温升级与环境控制: 加强槽体保温,稳定车间环境温度。
* 实时监控与预警: 系统实时记录温度曲线,设置偏差报警,便于及时发现和处理问题。
总结:
现代电镀自动线的恒温控制系统,依托高精度传感器、智能控制算法(如优化的PID)、快速响应的执行机构以及良好的热管理设计,完全有能力实现±0.5℃甚至更高的控温。这足以满足绝大多数电镀工艺(如镀镍、镀铬、镀锌、化学镀等)对温度的严格要求,确保镀层厚度、结晶结构、结合力、外观光泽度和耐腐蚀性等关键质量指标的稳定性和一致性。
然而,要达到并长期维持这种高精度,不仅依赖于设备本身的性,更离不开科学的设计、精心的安装调试、严格的日常维护保养(尤其是传感器校准和热交换系统清洁)以及稳定的生产环境。忽视任何一个环节,都可能使实际控温精度大打折扣。因此,可以说技术本身能提供很高的度潜力,但实际表现是设备、工艺、维护和环境管理水平的综合体现。
- 上一篇:电镀自动线哑光镀层容易制作吗
- 下一篇:已经是最后一篇了