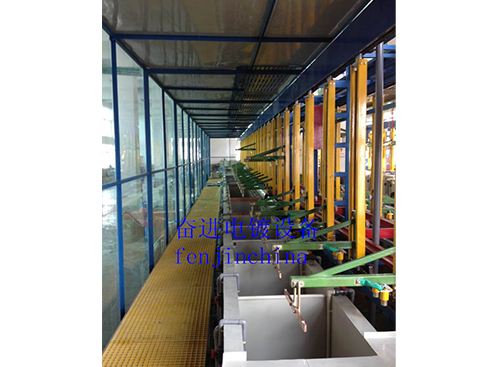
电镀自动线哑光镀层容易制作吗
在电镀自动线上制作哑光镀层,其难度远高于制作光亮镀层,不能简单地用“容易”来形容。虽然自动化生产线本身带来了效率、一致性和人工成本的优势,但实现稳定、高质量的哑光效果面临着诸多技术挑战。
以下是主要的难点:
1. 工艺控制要求极其苛刻:
* 添加剂敏感度高: 哑光效果主要依靠添加剂(如晶粒细化剂、消光剂)来改变金属沉积的结晶方式,形成细小的、无序的晶粒结构,从而散射光线。这些添加剂的浓度、比例、分解产物以及其在镀液中的分布均匀性对终效果影响巨大。微小的波动(如温度变化、pH值漂移、杂质引入)都可能导致哑光程度、均匀性甚至镀层基本性能(如结合力、耐蚀性)的显著变化。
* 电流密度窗口窄: 哑光镀层通常在特定、相对较窄的电流密度范围内才能获得理想效果。电流密度过低可能无法充分活化添加剂或导致镀层粗糙;电流密度过高则可能破坏哑光效果,甚至烧焦镀层。自动线挂具设计、工件形状、悬挂方式、导电接触点等都会影响电流分布,要确保整个挂具上的工件都处于电流密度区间非常困难。
* 镀液维护频繁: 哑光添加剂通常消耗较快且容易分解,分解产物可能积累并干扰镀层性能或外观。因此,需要更频繁地分析、补充和净化镀液(如使用活性炭处理),增加了工艺控制的复杂性和维护成本。
2. “发花”问题突出:
* 哑光镀层对镀液在工件表面的流动状态极其敏感。自动线中,挂具的运动、摇摆方式、槽内喷嘴的位置和喷射力度等,都会影响镀液在工件不同部位的交换速度和均匀性。任何导致局部镀液更新不畅的地方(如挂具设计不合理、喷嘴堵塞、工件过于密集),都极易产生“发花”现象——即镀层表面出现明暗不均、水波纹或云状斑痕。这是哑光镀层在自动线上常见也难克服的问题之一。
3. 挂具设计与维护要求高:
* 如前所述,挂具必须确保良好的电流分布和镀液流动。对于形状复杂的工件,挂具设计难度更大。同时,挂具上绝缘胶或涂层的完整性至关重要,一旦破损导致额外沉积,不仅浪费材料,更会干扰邻近工件的电流分布和镀液流动,破坏哑光效果。自动线频繁使用对挂具损耗大,维护要求高。
4. 镀层性能与外观的平衡:
* 某些哑光添加剂在提供良好消光效果的同时,可能对镀层的结合力、脆性或耐蚀性产生影响。找到既能满足外观要求又能保证基本性能的配方和工艺参数需要大量的实验和验证。
结论:
在电镀自动线上实现稳定、高质量的哑光镀层绝非易事。它要求:
* 极其精细的工艺配方和管理(严格控制添加剂、电流密度、温度、pH等)。
* 高度优化的自动线设计(的挂具、均匀的镀液流动系统)。
* 更严格的镀液维护和监控程序(频繁分析、净化、补充)。
* 对“发花”等缺陷有深入理解和有效对策。
* 经验丰富的技术人员进行持续的调试和监控。
虽然自动化提供了规模化生产的潜力,但哑光镀层本身的工艺特性使其在自动线上比光亮镀层更难控制稳定。成功的关键在于对工艺细节的把控和对设备、维护的持续投入。
- 上一篇:电镀自动线不良品产出率低吗
- 下一篇:已经是最后一篇了