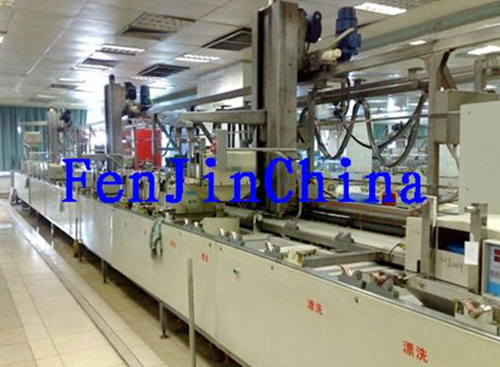
电镀自动线可以间歇式作业吗
是的,电镀自动线可以进行间歇式作业,但这并非其设计初衷,且需要克服一些技术和管理上的挑战。
电镀自动线通常设计为连续运行,以实现率、稳定工艺和的单位生产成本。然而,在实际生产中,多种因素可能迫使或促使生产线采用间歇式运行模式:
1. 生产需求波动:订单量不足、季节性变化或产品切换时,可能不需要生产线24小时满负荷运行。间歇式作业可以匹配实际生产需求,避免空转浪费能源和资源。
2. 设备维护与故障:计划内的设备检修、保养或突发故障后的维修期间,生产线需要暂停。
3. 工艺调整与试生产:当需要更换镀种、调整工艺参数或进行新产品试制时,可能需要在正常批次之间插入停机时间。
4. 物料供应中断:原材料(如阳极、化学品)供应不及时,或半成品供应不足。
5. 能源或环保限制:在特定时段(如用电高峰、排放限制)可能需要暂停生产。
实现间歇式作业的关键挑战与应对措施:
* 工艺稳定性:电镀液成分(如主盐、添加剂浓度)、温度、pH值等在停机期间可能发生变化(如沉降、蒸发、分解)。重启时需确保工艺参数恢复到稳定状态才能保证镀层质量。措施包括:
* 电镀液管理:停机期间维持必要的循环、过滤、温控(或保温)以防止沉淀和成分分层。长时间停机需加强分析调整。
* 工艺监控:重启后需进行严格的工艺参数检测和首件确认。
* 设备适应性:
* 槽液保护:防止停机时工件或挂具在槽液中腐蚀(需及时取出或采取保护措施)。
* 传动系统:频繁启停可能增加机械部件的磨损。
* 控制系统:需具备良好的“断点续产”功能,能记录和恢复中断时的状态。
* 生产效率与成本:间歇运行会降低设备利用率,增加单位产品的能耗(如重新加热槽液)、人工和管理成本。需权衡间歇运行的成本效益。
* 质量控制:每次重启都相当于一次“工艺启动”,存在质量波动的风险,对过程控制要求更高。
* 计划与管理:需要更精细的生产计划、物料管理和设备维护安排,确保停机、重启过程顺畅。
结论:
电镀自动线具备间歇式作业的物理可能性,但绝非选择。它更适合于连续、稳定的生产环境。如果必须采用间歇模式,成功的关键在于精细化管理:加强停机期间的槽液维护与监控,优化重启流程,强化首件检验,并做好设备维护计划以降低启停带来的损耗。生产管理者需要充分评估间歇运行的必要性及其对质量、成本和设备寿命的潜在影响,并制定周密的应对方案。
- 上一篇:电镀自动线配件采购方便吗
- 下一篇:已经是最后一篇了