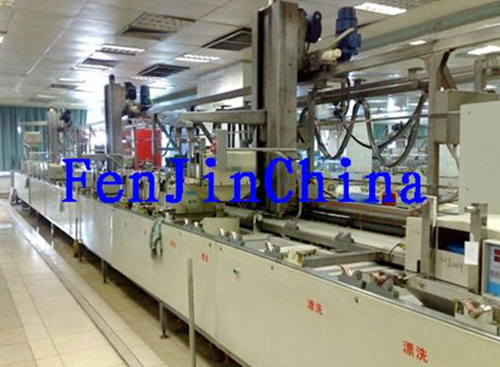
电镀自动线运行效率高吗
好的,这是一篇关于电镀自动线运行效率的分析,字数控制在250到500字之间:
# 电镀自动线的运行效率分析
电镀自动线相较于传统的手动或半自动生产线,在运行效率上通常具有显著的优势,其率主要体现在以下几个方面:
1. 连续自动化运行: 这是的优势。自动线通过预设的程序,由机械臂、行车、输送链等自动化设备连续、稳定地执行上下料、槽间转移、工艺参数控制等操作。它消除了人工操作中不可避免的间歇、等待、疲劳和速度波动,实现了近乎24小时的不间断生产(除必要的维护保养时间外),极大地提高了设备的利用率和时间稼动率。
2. 优化的生产节拍: 自动线的运行节拍(即每个工序的处理时间)是经过设计和程序设定的,各工序之间的衔接紧密流畅。自动化搬运的速度远超人工,且动作重复精度高,避免了人工搬运可能造成的延误或错误。这使得单位时间内处理的产品数量(产能)显著提升。
3. 并行处理能力: 许多的电镀自动线设计允许多个挂具或工件同时在线的不同工位进行处理。例如,当一个挂具在进行电镀时,另一个挂具可能正在前处理或后处理槽中。这种并行作业模式极大地提高了整体生产线的吞吐量。
4. 工艺控制稳定: 自动控制系统能、实时地监控和调节电镀过程中的关键参数(如电流密度、温度、pH值、时间、添加剂添加量等),确保工艺条件始终处于佳状态。这不仅提高了产品质量的一致性和合格率,减少了返工和废品,也间接提升了有效产出(即良品产出率),从而提高了运行效率。
5. 减少人为依赖与干扰: 自动化生产减少了对高技能操作工的依赖,也降低了人为失误(如挂错位置、记错时间、参数设定错误)导致停线或质量问题的风险,使生产运行更加平稳可靠。
然而,其低也受制于多种因素:
* 产品特性: 处理大批量、标准化、形状规则的产品时。对于小批量、多品种或形状复杂、挂具设计困难的产品,频繁的换线和调整可能会降低效率。
* 设备设计与配置: 设备的性(如机械臂速度、控制系统响应)、槽体容量、挂具设计、流程布局是否合理等,都直接影响运行效率。
* 维护保养: 自动线设备复杂,对维护保养要求高。缺乏有效维护会导致故障率上升,停机时间增加,效率下降。
* 工艺本身: 某些特殊或复杂的电镀工艺本身所需时间较长,这会限制整体生产速度的提升空间。
总结来说:
在适合的应用场景下(如大批量生产),并且辅以良好的设备维护和管理,电镀自动线通常能够实现非常高的运行效率。它通过自动化、连续化、化和并行化,显著提升了产能、设备利用率和良品率,是现代化率电镀生产的装备。其效率远非传统手动生产线可比拟,但终能达到多高的水平,则取决于具体的产品、工艺、设备水平和管理状况。
- 上一篇:电镀自动线操作学习难度大吗
- 下一篇:已经是最后一篇了