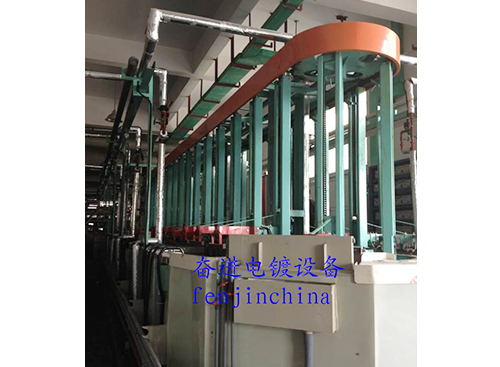
电镀自动线连续生产稳定性好吗
电镀自动线在连续生产稳定性方面通常表现良好,相比传统手动或半自动生产线具有显著优势,但实际效果受设备质量、工艺设计、维护管理等因素影响。以下是详细分析:
优势:稳定性高的因素
1. 自动化控制
自动线通过PLC(可编程逻辑控制器)或工业计算机实现全流程控制,包括电镀时间、电流密度、温度、镀液循环等参数。系统实时监测并自动调整,减少人为操作误差(如计时不准、温度波动),确保工艺一致性。例如,电流密度波动可控制在±3%以内,而人工操作可能达±10%,显著提升镀层厚度均匀性。
2. 连续化生产流程
采用挂具自动传输系统(如环形轨道或机械臂),工件在各槽体间按设定节拍移动,避免人工搬运导致的延误或错序。以汽车零部件电镀为例,自动线可保持每小时200~500件的稳定产出,良率提升至95%以上(半自动线通常为85%~90%)。
3. 故障自诊断与冗余设计
自动线配备传感器网络(如pH值监测、液位报警)和冗余系统(如双泵备份)。一旦检测到异常(如镀液温度超标),系统自动启动备用设备或停机保护,避免批量报废。某家电镀厂数据显示,引入自动线后,工艺异常导致的废品率从5%降至0.8%。
潜在挑战:影响稳定性的风险点
1. 设备维护要求高
机械传动部件(如链条、轴承)长期运行易磨损,若未定期保养(如每季度润滑、校准),可能引发卡滞或定位偏移。例如,某企业因未及时更换老化的导向轮,导致挂具脱轨,生产线8小时。
2. 镀液管理复杂度
连续生产加速镀液成分消耗(如添加剂分解、金属离子浓度下降),需配套自动分析仪与补加系统。若依赖人工抽样检测(每4~8小时一次),可能出现数据滞后,导致镀液失衡(如光泽剂不足引发雾状镀层)。
3. 初始调试周期长
新线投产需1~3个月调试,包括机械协调、程序优化(如挂具摆动频率与电流曲线的匹配)。某五金镀种案例显示,调试阶段因槽间滴落时间设置不当,造成交叉污染,良率仅70%,经三周参数优化后恢复至92%。
提升稳定性的关键措施
- 预防性维护体系:采用TPM(全员生产维护)模式,每日点检关键设备,每月深度保养。
- 数据闭环控制:集成IoT传感器与MES系统,实时分析镀液成分并自动补加,减少人工干预。
- 柔性设计:配置缓冲工位(如急停时的临时挂架),避点故障导致全线停产。
结论
电镀自动线在连续生产中具备高稳定性的潜力,在于控制与流程标准化。然而,其稳定性并非“免维护”,而是将人为风险转化为设备管理风险。企业需匹配相应的技术投入(如智能监测系统)与维护团队,方可实现>90%的持续运行效率。对于中小规模产线,建议选择模块化自动线,分阶段投入以平衡成本与稳定性需求。
- 上一篇:电镀自动线水电配套要求严苛吗
- 下一篇:已经是最后一篇了