电镀自动线五金配件加工适配吗
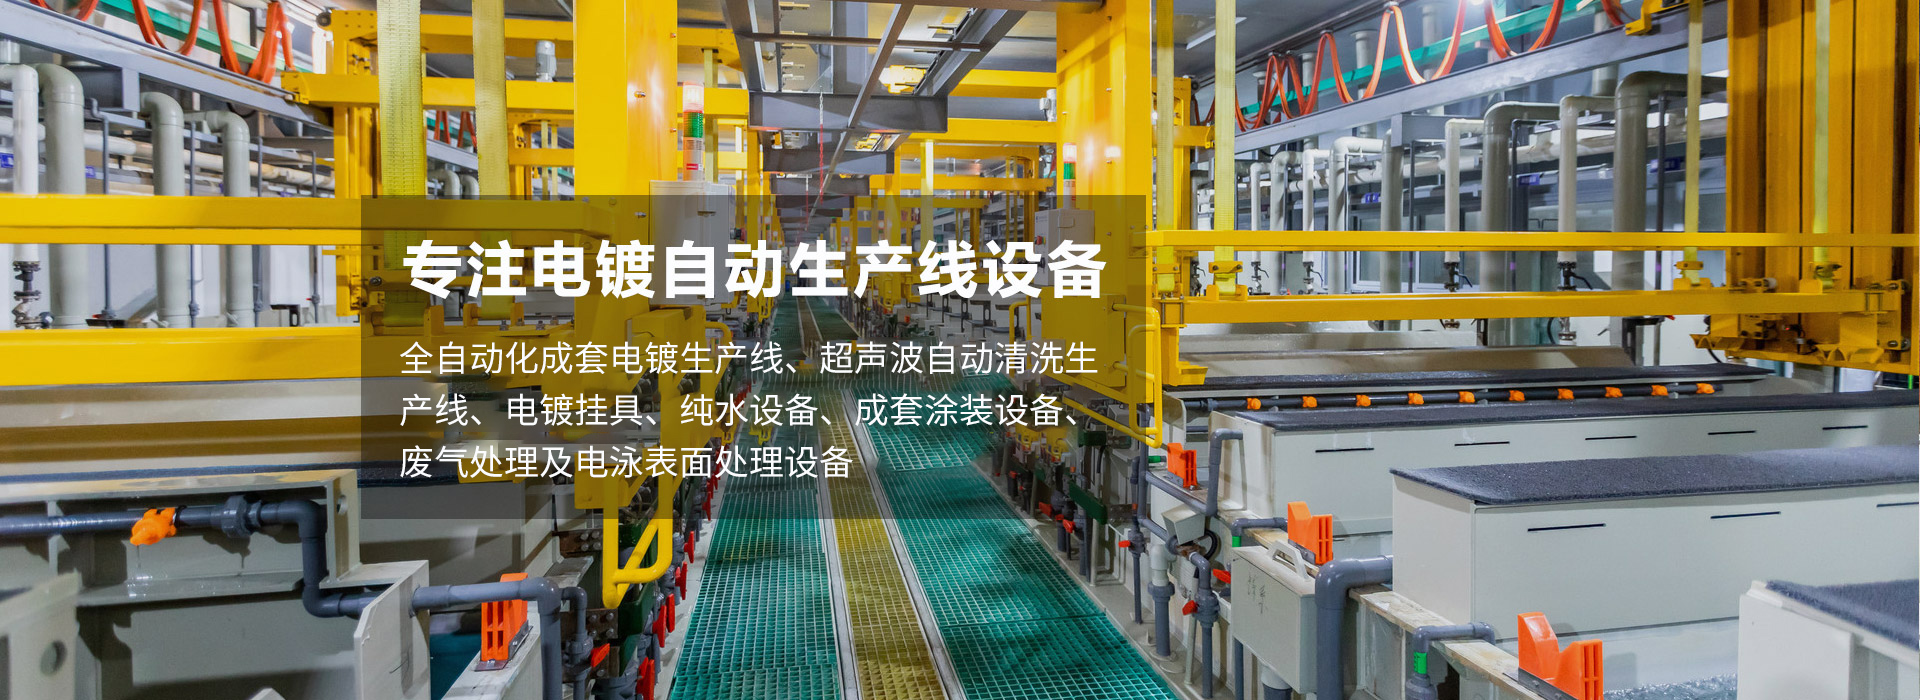
电镀自动线在五金配件加工中具有较高的适配性,其自动化程度高、生产效率稳定,特别适用于大批量、标准化五金件的表面处理需求。以下是具体分析:
适配优势
1. 效率与规模经济
电镀自动线通过机械臂、传送带、程序化槽体实现连续生产,单日处理量可达数千至数万件,远超手动线。对于螺丝、螺母、支架等小型标准件,自动线能显著降低单位成本,满足五金行业“薄利多销”的特性。
2. 工艺稳定性
自动线通过PLC系统控制电镀时间、电流密度、槽液温度等参数,减少人为误差。例如,紧固件要求镀锌层厚度均匀(8-12μm),自动线可将膜厚波动控制在±10%以内,避免手工操作的厚度不均问题。
3. 复杂结构覆盖能力
针对多孔、异形件(如阀门零件、连接器),自动线可定制挂具设计,结合震荡、旋转装置确保镀液渗透。例如某卫浴五金企业采用自动摇摆电镀线,使空心内部镀层合格率从手工的75%提升至95%。
4. 环保与安全升级
封闭式自动线配备废液回收、废气塔处理系统,减少酸雾逸散;机械替代人工操作,降低员工接触铬酸等物质的风险,符合日益严格的环保法规(如RoHS、REACH)。
适配局限性
1. 小批量柔性不足
自动线换产调试耗时(挂具更换、程序重设),对于50件以下的定制订单(如特殊模具配件),人均效能反低于手动线。建议采用“自动线+柔性单元”组合,小批量订单用挂镀槽手动处理。
2. 超大件兼容性受限
自动线轨道宽度与吊具承重通常针对中小件设计(长度<1m,重量<20kg)。汽车底盘大型支架等需改造提升机与槽体尺寸,初期投入较高。
3. 前处理依赖度强
五金件冲压油污、锈蚀若未清除(如超声波脱脂不足),自动线会放大缺陷。某锁具厂因除油不净导致自动线镀层起泡率达15%,后增设碱性电解清洗槽才解决。
典型适配场景
- 高附加值件:卫浴五金(水、花洒)需铜镍铬多层镀,自动线可控制每层厚度与结合力。
- 耐磨件:工具类(扳手、钳口)通过自动线厚锌(≥20μm)或硬铬镀(HV≥800)提升寿命。
- 导电件:电器端子采用自动线镀锡/银,确保接触电阻一致性。
结论
电镀自动线在标准化、大批量五金配件加工中优势显著,尤其适合小型标准件及高精度要求产品。企业需综合评估订单规模、配件尺寸及工艺复杂度,对于特殊件可保留手动线作为补充。随着智能控制技术进步(如AI镀液成分监测),自动线适配范围将持续扩大。

- 上一篇:电镀自动线质检检测方便快捷吗
- 下一篇:已经是最后一篇了