电镀自动线自动化程度如何
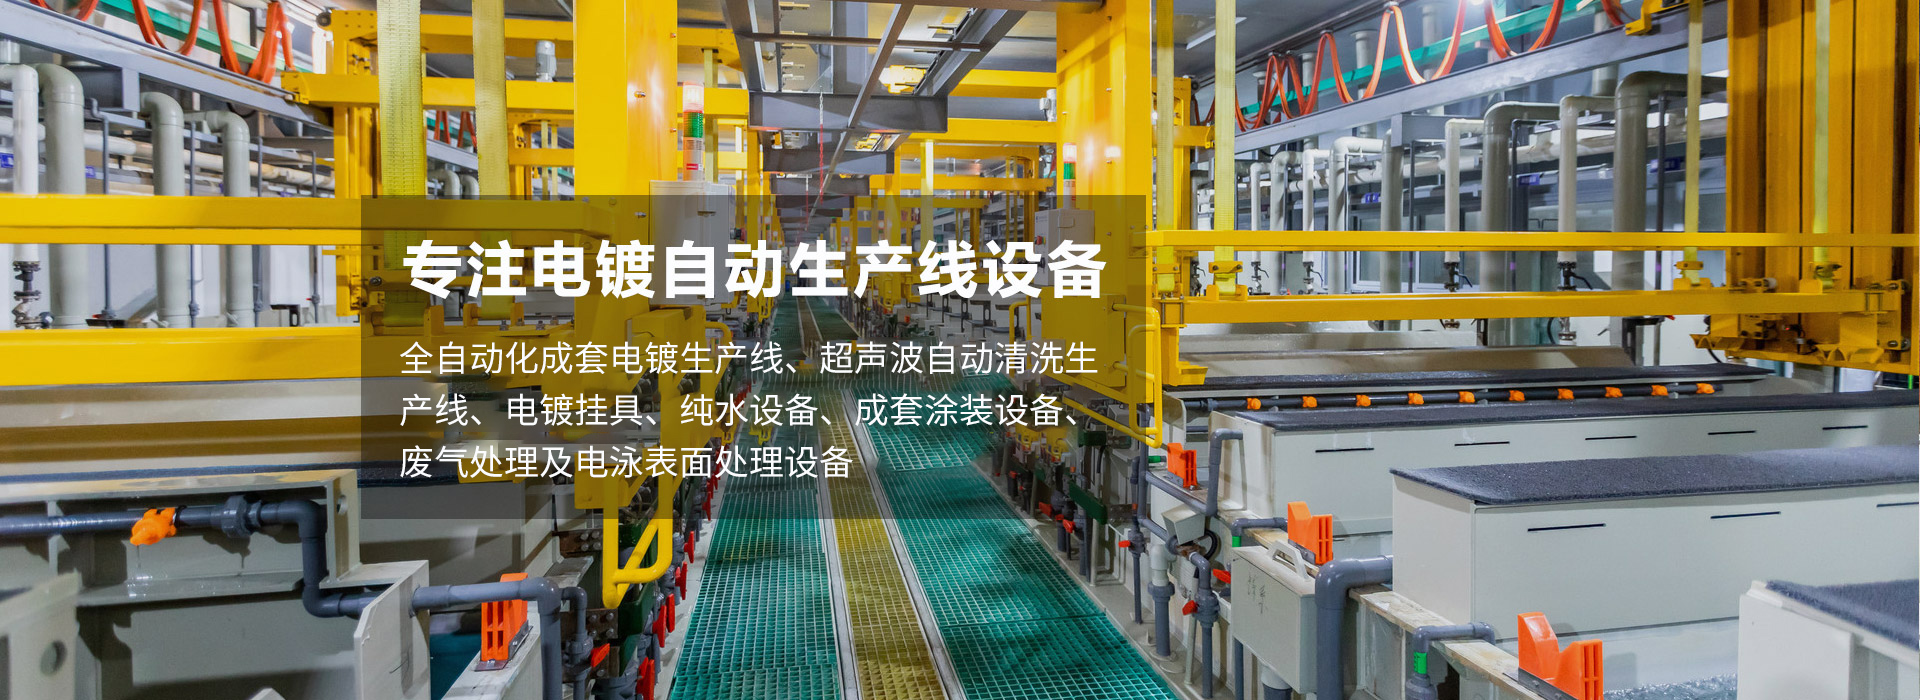
电镀自动线的自动化程度在现代制造业中已经达到了相当高的水平,基本实现了生产全过程的高度自动化控制。其目标在于提升生产效率、保障工艺稳定性、改善工作环境并降低人工干预需求。
自动化环节主要体现在:
1. 物料搬运与挂具处理:
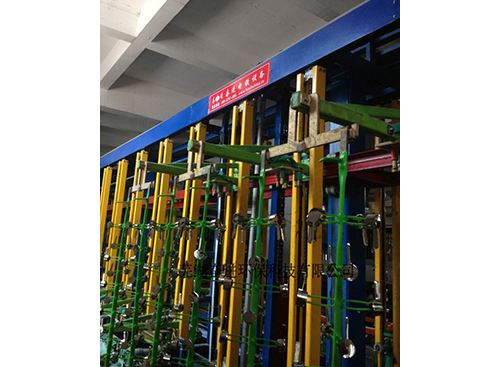
* 行车系统自动化: 这是自动线的。采用PLC或更的工业计算机控制的多台智能行车,具备定位(如伺服控制)、自动避让、路径优化等功能。它们根据预设程序,自动完成挂具(连同工件)从装载站到各工艺槽(清洗、电镀、回收等)再到卸载站的吊运、升降和移载。无需人工操作天车。
* 上下料自动化: 在装载站和卸载站,通常配备机械臂、传送带或机构,自动完成工件的取放、挂具的装卸(有时需人工辅助挂件或卸件,但过程已标准化)。部分线体可实现挂具的自动识别与。
2. 工艺过程控制:
* 槽液管理自动化: 关键工艺参数如温度、pH值、电导率、液位、电流密度、电压、镀液成分(通过自动分析仪或传感器)等,由在线传感器实时监测,数据反馈至中央控制系统。系统自动调节加热/冷却装置、加药泵(补充添加剂或主盐)、循环过滤系统、整流器输出等,确保槽液状态稳定在工艺窗口内。
* 流程顺序自动化: 控制系统严格按照预设的电镀工艺流程(包括各槽的处理时间、顺序、摆动/搅拌要求)指挥行车和槽体设备动作,保证每个工件经历完全一致的工艺步骤和时间。
3. 数据监控与追溯:
* SCADA/HMI系统: 配备上位监控系统,提供直观的人机界面,操作员可远程监控全线状态、参数曲线、报警信息,并可进行配方管理、生产调度等。
* 数据记录与追溯: 系统自动记录生产过程中的关键参数和事件,便于质量追溯、工艺优化和生产分析。
自动化程度带来的优势:
* 效率提升: 连续运转,节拍稳定,产量高。
* 质量稳定: 减少人为因素干扰,工艺参数控制,镀层一致性高。
* 成本节约: 降低人工需求(尤其减少行车操作、槽液维护等岗位),减少化学品浪费(添加)。
* 安全环保: 减少操作人员直接接触化学品的风险,部分自动化加药和回收系统有助于环保。
* 可管理性增强: 数据可视化,便于过程监控和优化。
总结:
现代电镀自动线已从早期的简单机械替代人力,发展为集成了精密机械、传感器技术、自动控制、信息技术于一体的复杂系统。其自动化程度覆盖了从工件流转到工艺参数控制的绝大部分环节,实现了“按程序自动运行,人工主要负责监控、维护和异常处理”的高水平自动化生产模式,是提升电镀行业竞争力和可持续性的关键。
- 上一篇:电镀自动线表面光泽度达标吗
- 下一篇:已经是最后一篇了