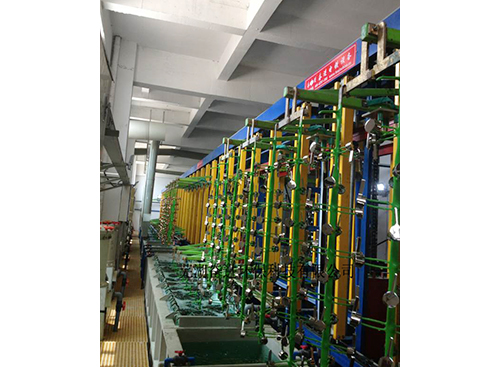
电镀自动线可以灵活调整产能吗
是的,现代的电镀自动线在设计上具备相当的产能灵活调整能力,这使其能够更好地适应市场订单波动、多品种小批量生产以及精益生产的需求。其灵活性主要体现在以下几个方面:
1. 设备结构与布局的模块化与可扩展性:
* 槽体增减: 许多自动线采用模块化设计,可以根据当前产能需求增减镀槽数量(如增加或减少清洗槽、电镀槽)。例如,当需求较低时,可以停用部分槽体以节省能源和化学品消耗;需求增大时,可以启用或添加槽体。
* 行车/机械臂配置: 行车的数量、速度和工作行程可以设计为可调节的。增加行车数量、提高运行速度或优化其运行轨迹,都能提升单位时间内的工件处理能力。
* 挂具设计与装载密度: 通过更换不同设计的挂具(如增加或减少挂点间距、改变挂具尺寸),可以在同一挂具上装载更多或更少的工件,从而在同一运行周期内调整单次处理的工件数量。优化挂具设计是调整产能直接的方式之一。
2. 生产节拍的可编程控制:
* 灵活性来源: 现代自动线普遍采用的PLC(可编程逻辑控制器)或更的智能控制系统。
* 运行速度调节: 可以控制行车或传送链的运行速度。降低速度意味着每个槽的处理时间(如电镀时间)可以延长(适合复杂工艺或厚镀层),但单位时间产量下降;提高速度则缩短槽内时间,增加单位时间产量(适合简单工艺或薄镀层)。
* 升降、平移时间优化: 控制系统可以优化行车在各工位间的移动、升降和等待时间,减少非生产性时间,间接提升有效产能。
* 配方管理: 系统可存储多种产品的工艺配方(包含时间、速度、电流等参数)。切换产品时,只需调用相应配方,系统自动调整节拍和参数,快速适应不同产品的生产需求。
3. 工艺参数的动态调整:
* 电流密度、电压、温度、溶液循环等关键工艺参数通常由自动化系统监控和调节。在保证质量的前提下,针对不同批次或不同产品,可以优化这些参数以匹配调整后的生产节奏或挂具装载量。
4. 物流与仓储的配合:
* 前端的上料区和后端的下料/仓储区设计也需要具备灵活性。例如,使用AGV或可调节输送线,以适应不同批次大小和进出节奏。充足的缓存区可以缓冲产能调整带来的波动。
然而,灵活调整也存在一定的边界和限制:
* 设计产能范围: 每条线在设计时都有一个产能范围和/产能极限。例如,一条设计产能为500件/小时的线,可以较容易地在300-500件之间调整,但要降到250件可能效率会降低(设备空转时间增加),而想超过500件则可能超负荷。
* 经济批量: 频繁切换产品或调整产能会产生切换时间(换挂具、清洗槽、调整参数等)。如果批量太小,切换成本可能抵消灵活性带来的收益。
* 物理限制: 槽体尺寸、行车行程、电源容量、溶液处理能力等硬件设施设定了调整的上限。
* 质量控制: 过快的提速或过大的参数变动可能影响镀层均匀性和质量稳定性,需要在调整过程中严格监控。
总结来说,现代电镀自动线通过模块化设计、高度自动化的可编程控制系统以及灵活的挂具系统,能够实现显著的产能弹性调整,通常在额定产能的50%-100%甚至更宽范围内有效运作(例如从250件/小时调整到500件/小时)。这种灵活性是应对市场变化、实现柔性生产的关键优势。但要实现的灵活生产,需要在设计阶段就充分考虑产能调整的需求,并在日常运营中做好精细化的计划和管理,同时理解并尊重设备固有的物理和效率边界。
- 上一篇:电镀自动线安全防护配置齐全吗
- 下一篇:已经是最后一篇了