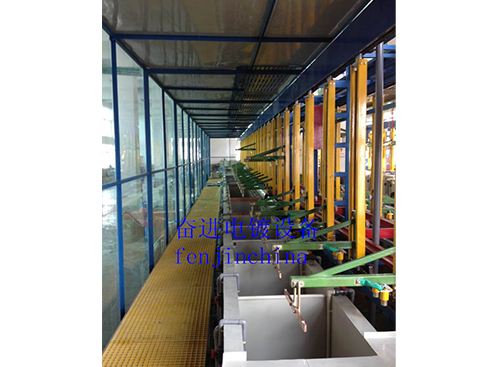
电镀自动生产线防腐罐体耐用度高吗
电镀自动生产线中的防腐罐体(如镀槽、清洗槽、酸洗槽等)的耐用度通常是中等偏上的水平,其寿命受到多种因素的显著影响。在规范设计、正确选材、制造和合理使用的条件下,它们可以拥有较长的使用寿命(通常可达5-15年,甚至更长),但绝非“金刚不坏之身”。
决定耐用度的关键因素:
1. 材料选择 (因素):
* 主流材料: PP(聚)、PVC(聚)、PVDF(聚偏氟乙烯)是常用塑料。不同材料耐腐蚀性、耐温性、机械强度差异巨大。
* PP: 成本低,耐大多数酸碱盐,但耐温性一般(<80°C),低温脆性,长期强氧化剂下可能老化。
* PVC: 耐酸性好,成本低,但耐温性差(<60°C),韧性不如PP,遇某些可能溶胀。
* PVDF: 耐腐蚀性(尤其耐强氧化剂、混合酸、卤素、),耐高温(可达140°C),机械强度高,抗老化性好。是、苛刻环境(如铬酸、高浓度混酸、高温槽)的,但成本高昂。
* 增强措施: 常采用板材内衬钢架(槽钢、方管)或玻璃钢(FRP)增强结构强度,防止变形。
2. 结构设计与制造工艺:
* 厚度: 板材厚度直接影响抗变形、抗渗能力和使用寿命。关键部位(如液位线、底部)需加厚。
* 加强筋: 合理布置外部加强筋对抵抗热膨胀、溶液静压、防止鼓胀变形至关重要。
* 焊接质量: 塑料焊接(热风焊、挤出焊)是薄弱环节。焊缝质量是耐用度的命门。 的焊接应饱满、均匀、无气泡、无虚焊,否则极易开裂渗漏。
* 法兰、接口设计: 需考虑热胀冷缩,避免应力集中导致开裂。开孔处需加固。
3. 使用环境与工况:
* 化学介质: 不同镀种、前处理液的腐蚀性、氧化性、温度差异极大。强酸(如铬酸、混酸)、强碱、高温、含氟化物等环境对材料是严峻考验。
* 温度: 温度升高会加速材料老化、蠕变变形,并降低其机械强度和耐腐蚀性。必须严格在材料允许温度范围内使用。
* 机械应力: 生产过程中的工件撞击、挂具刮擦、加热/冷却管碰撞、吊装不当等物理损伤是常见破坏原因。
* 热循环: 频繁的加热冷却导致热胀冷缩,产生交变应力,可能导致焊缝疲劳开裂。
* 杂质与维护: 槽底积累的金属屑、阳极泥等硬物可能磨损槽底。定期清洁和检查很重要。
结论:
* 在选材得当(如PVDF用于苛刻环境)、设计合理、制造精良(尤其焊接可靠)、使用规范(温度不超限、避免机械损伤)的前提下,电镀线的防腐罐体可以达到较高的耐用度(5-15年常见,精心维护下更长)。
* 然而,其本质上仍是塑料制品, 面对化学环境、持续高温、频繁热冲击、意外物理损伤等,其寿命会显著缩短。焊缝失效、局部腐蚀穿孔、热变形开裂是常见失效模式。
* 相比金属槽体(需昂贵衬里且衬里易损),塑料槽体在防腐性、成本、易加工性上有优势,但其刚性和长期高温下的稳定性不如金属加强结构。
提升耐用度的关键: 匹配材料与工况、保证足够的设计裕度(厚度、加强)、严控焊接与制造质量、规范操作避免损伤、定期维护检查。不能简单地说“高”或“低”,而应强调在正确的条件下可以实现良好的耐用性。
- 上一篇:电镀自动生产线镀层附着力牢固吗
- 下一篇:已经是最后一篇了