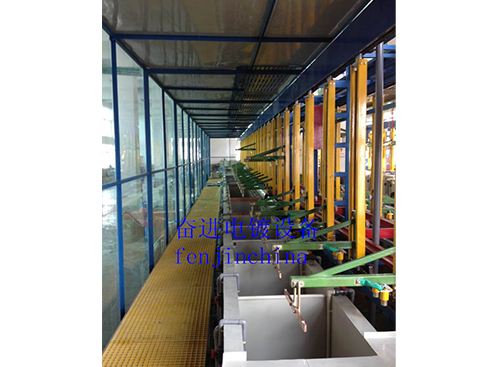
电镀自动生产线药水损耗量大不大
电镀自动生产线损耗量相对较大,这是由其连续、高速的生产特性决定的。损耗主要来源于以下几个方面:
1. 带出损耗 (Drag-out Loss):这是的损耗来源。工件在完成一个槽的处理后,被提升离开时,其表面和挂具上会附着并带走大量。自动生产线速度快、挂具复杂、工件密集,带出量往往比手动线更大。带出液的量取决于工件形状、表面状况、挂具设计、提升速度、粘度等。通常,带出量可达槽液总量的15%-30%甚至更高。
2. 蒸发损耗 (Evaporation Loss):电镀槽通常需要加热(如镀铬、化学镍等),高温会导致槽液水分持续蒸发。虽然自动线通常有槽盖,但生产过程(如工件进出、搅拌)会加速蒸发,尤其在干燥、通风良好的车间环境。蒸发损失的水分需要定期补充,同时也会导致槽液浓度升高(除非补充的是纯水)。
3. 化学消耗 (Chemical Cumption):
* 主盐消耗:金属离子在阴极(工件)上还原沉积,是的消耗。
* 添加剂消耗:光亮剂、整平剂、润湿剂等添加剂在电化学反应过程中会分解、吸附或共沉积,需要定期补充。
* 酸碱消耗:在酸洗、活化、中和等工序,酸或碱会被工件带走的杂质中和消耗。
* 氧化/分解:部分成分(尤其是有机添加剂)可能在高温或电解作用下发生氧化或分解失效。
4. 杂质积累与处理损耗:生产过程中,工件带入的杂质(油污、金属离子)、阳极泥、添加剂分解产物等会逐渐积累在槽液中。当杂质浓度超标时,需要部分或全部更换槽液,或进行活性炭处理、过滤等,这会导致的直接损失或间接损耗(如活性炭吸附带走有效成分)。
5. 设备泄漏与故障损耗:管道、阀门、泵浦、加热管等设备的密封失效或破损,会导致泄漏。过滤系统故障也可能造成损失。虽然现代自动线设计注重防漏,但风险依然存在。
6. 操作失误损耗:配槽错误、补加错误、槽液转移损失、溢槽等操作失误也可能导致浪费。
总结:
电镀自动生产线的损耗量是显著的,主要来自不可避免的带出和化学消耗。虽然自动化提高了效率和一致性,但高速、连续的生产也放大了这些损耗。因此,控制损耗是降低生产成本、提高环保效益的关键环节。通过优化挂具设计、增加喷淋回收系统、控制工艺参数、加强设备维护、规范操作流程、实施严格的化学品管理和回收再利用等措施,可以有效减少非必要的损耗,将消耗控制在合理范围内。
- 上一篇:电镀自动线噪音污染程度低吗
- 下一篇:已经是最后一篇了