电镀自动生产线可以间歇式作业吗
好的,关于电镀自动生产线能否进行间歇式作业,这是一个涉及技术可行性和经济性的问题。是技术上可行,但需要具体设计和权衡,并非所有情况下都经济。
技术可行性分析
1. 生产线类型与设计:
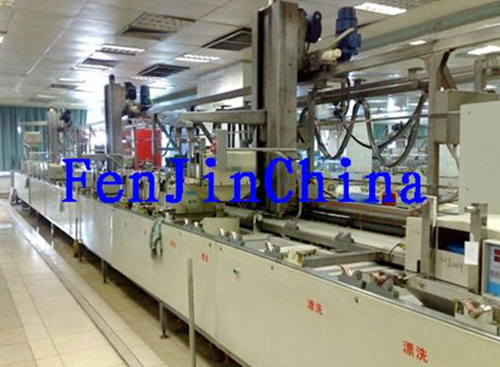
* 悬挂式生产线 (如环形线): 这类生产线设计通常是连续运行的。工件通过吊架或挂钩固定在传送链上,按设定速度依次经过各个槽体。如果强行停止整个链条,会导致所有吊架上的工件同时停留在某个处理槽中。如果停留时间远超工艺设定值,可能导致镀层过厚、烧焦、溶解或溶液交叉污染等问题,严重影响质量。
* 滚镀生产线 (如直线式或U型线): 滚筒通常需要持续旋转以确保镀层均匀。如果完全停止滚筒旋转和传送,同样会导致工件在槽内停留时间失控。
* 关键点: 要实现间歇作业,生产线设计必须允许分段控制或设置缓冲区。例如,在预处理和电镀槽之间、电镀槽之间或电镀后处理段之间,设置可以暂件移动的工位或缓冲区。这样,当上游或下游工序暂停时,工件可以在缓冲区等待,而不影响正在进行的槽体工艺。
2. 工艺控制的挑战:
* 电镀槽: 电镀过程通常需要控制电流、电压、时间、温度、搅拌、溶液成分等参数。如果生产线完全停止,电镀槽的电源可能被切断,导致正在处理的工件镀层不合格或前功尽弃。即使只是暂停传送而保持槽体运行,也可能因槽内无工件而浪费能源,并加速溶液的老化和挥发。
* 预处理/后处理槽: 如酸洗、除油、水洗、钝化等槽体,对停留时间也有要求。长时间浸泡可能导致基材过腐蚀、水洗不或钝化膜异常。
* 溶液维护: 生产线长时间停机时,需要采取措施防止溶液沉淀、分层、蒸发或细菌滋生(如某些碱性槽),这增加了维护成本。
3. 自动化控制系统:
* 现代自动化生产线通常由PLC或工业计算机控制。实现间歇作业需要在控制程序中增加复杂的逻辑,能够根据生产指令或传感器信号,控制特定区段的启动、停止、等待和恢复。这增加了编程的复杂度和调试难度。
经济性与适用场景
1. 运行成本:
* 连续运行时,即使没有工件,许多辅助系统(如溶液加热、循环过滤、排风)仍需运行以维持工艺条件,能耗较高。
* 间歇运行时,在无工件处理的时段,可以降低甚至关闭部分辅助系统的功率(如保温而非加热),节省能源。
* 权衡: 但每次停机再启动,可能需要一定时间重新达到工艺稳态(如溶液温度、浓度均匀性),这期间的能耗和可能的废品损失需要考量。频繁启停也可能增加设备机械和电气部分的磨损。
2. 生产灵活性:
* 间歇作业模式的优势在于应对生产需求波动。当订单量少、批次多、品种切换频繁时,可以灵活启停生产线或部分工段,避免“空跑”,减少在制品积压,提高设备利用率(相对于连续空转)。
* 它也更适合小批量、多品种的生产模式,以及需要与上下游非连续工序(如手动上下料、质检、包装)进行协调的场景。
3. 投资成本:
* 设计支持间歇作业的生产线(如增加缓冲工位、更复杂的控制系统)通常初始投资会高于简单的连续运行生产线。
总结
电镀自动生产线可以设计成支持间歇式作业,但这并非标准配置。它需要:
* 特定的机械设计(如缓冲区、分段驱动)。
* 更的控制系统(复杂的逻辑和联锁)。
* 精细的工艺管理(停机期间的溶液维护,启停时的工艺稳定性控制)。
其适用性主要取决于:
* 生产需求模式: 订单波动大、小批量多品种生产更能体现其价值。
* 经济性考量: 节省的空转能耗是否能覆盖增加的设备投资、维护成本和可能的效率损失。
因此,在规划和选购电镀自动线时,如果预见到需要间歇运行的需求,应明确向设备制造商提出,以便进行定制化设计。对于传统设计为连续运行的现有生产线,强行改为间歇作业通常困难且风险大。
- 上一篇:电镀自动生产线五金配件加工适配吗
- 下一篇:已经是最后一篇了